 0349956736
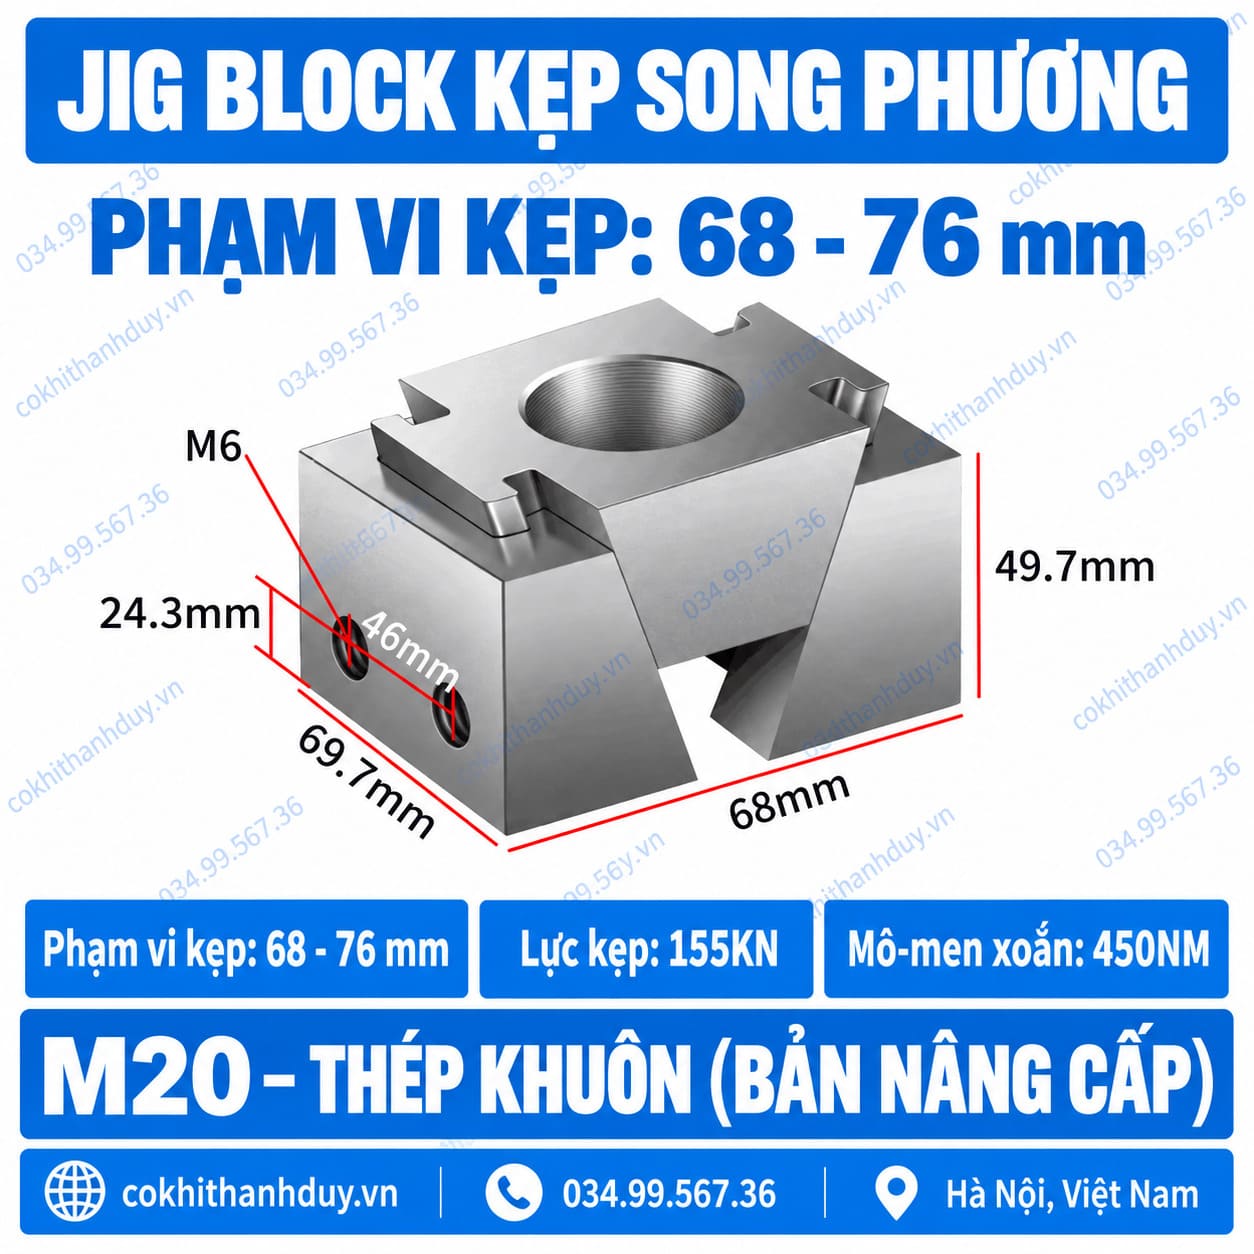
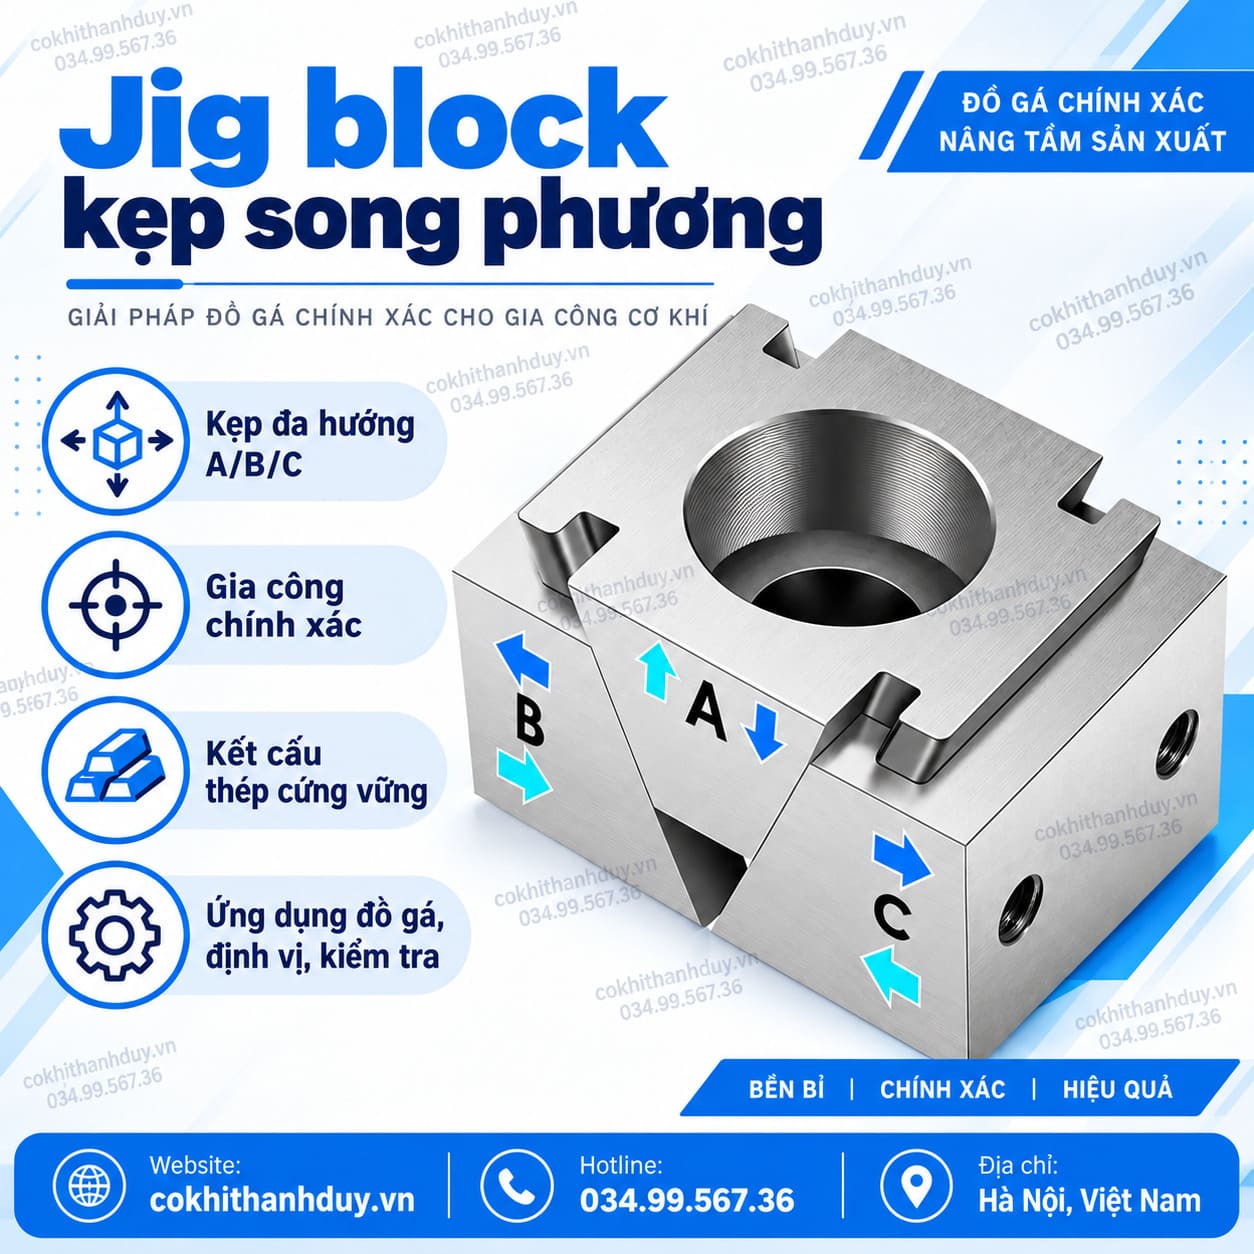
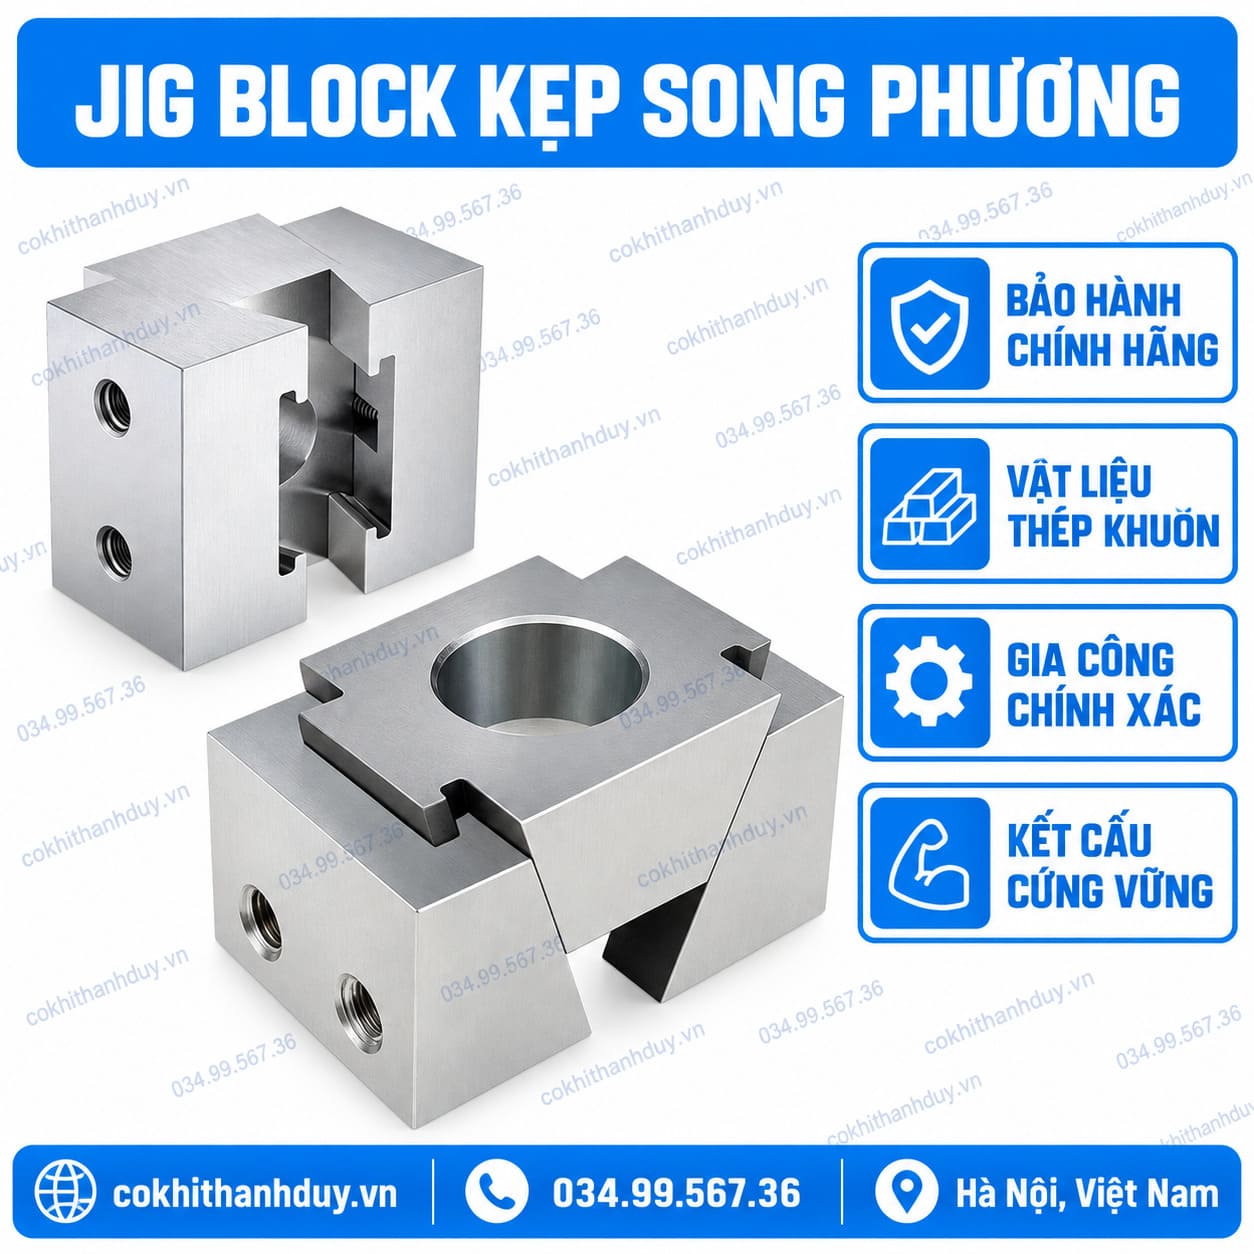
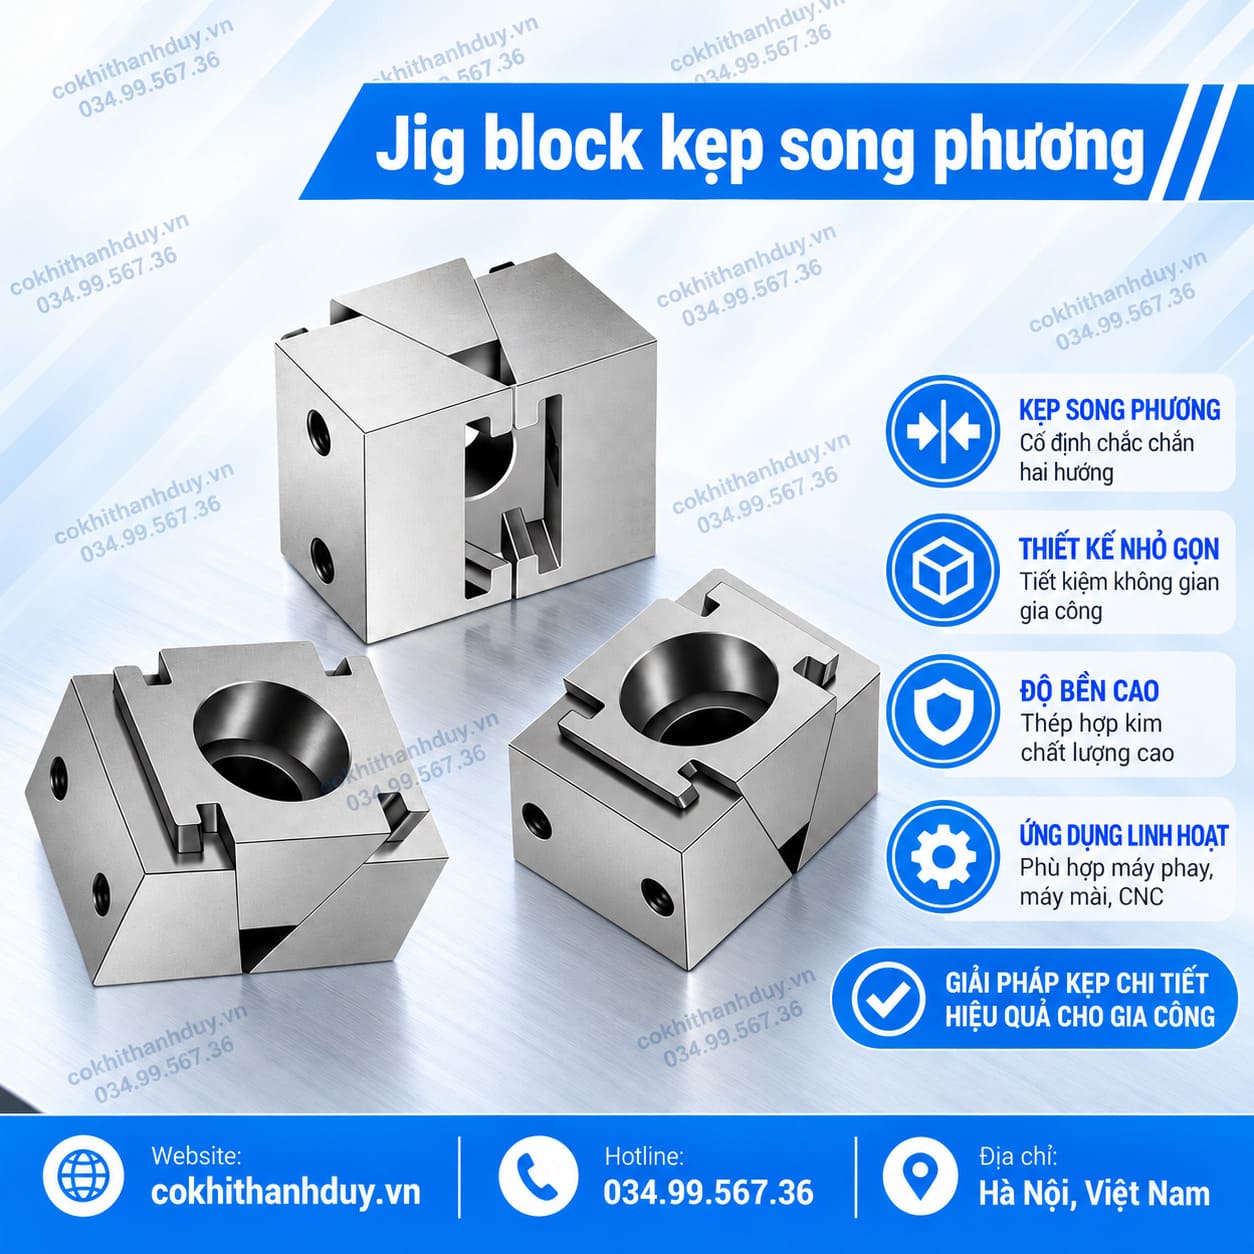
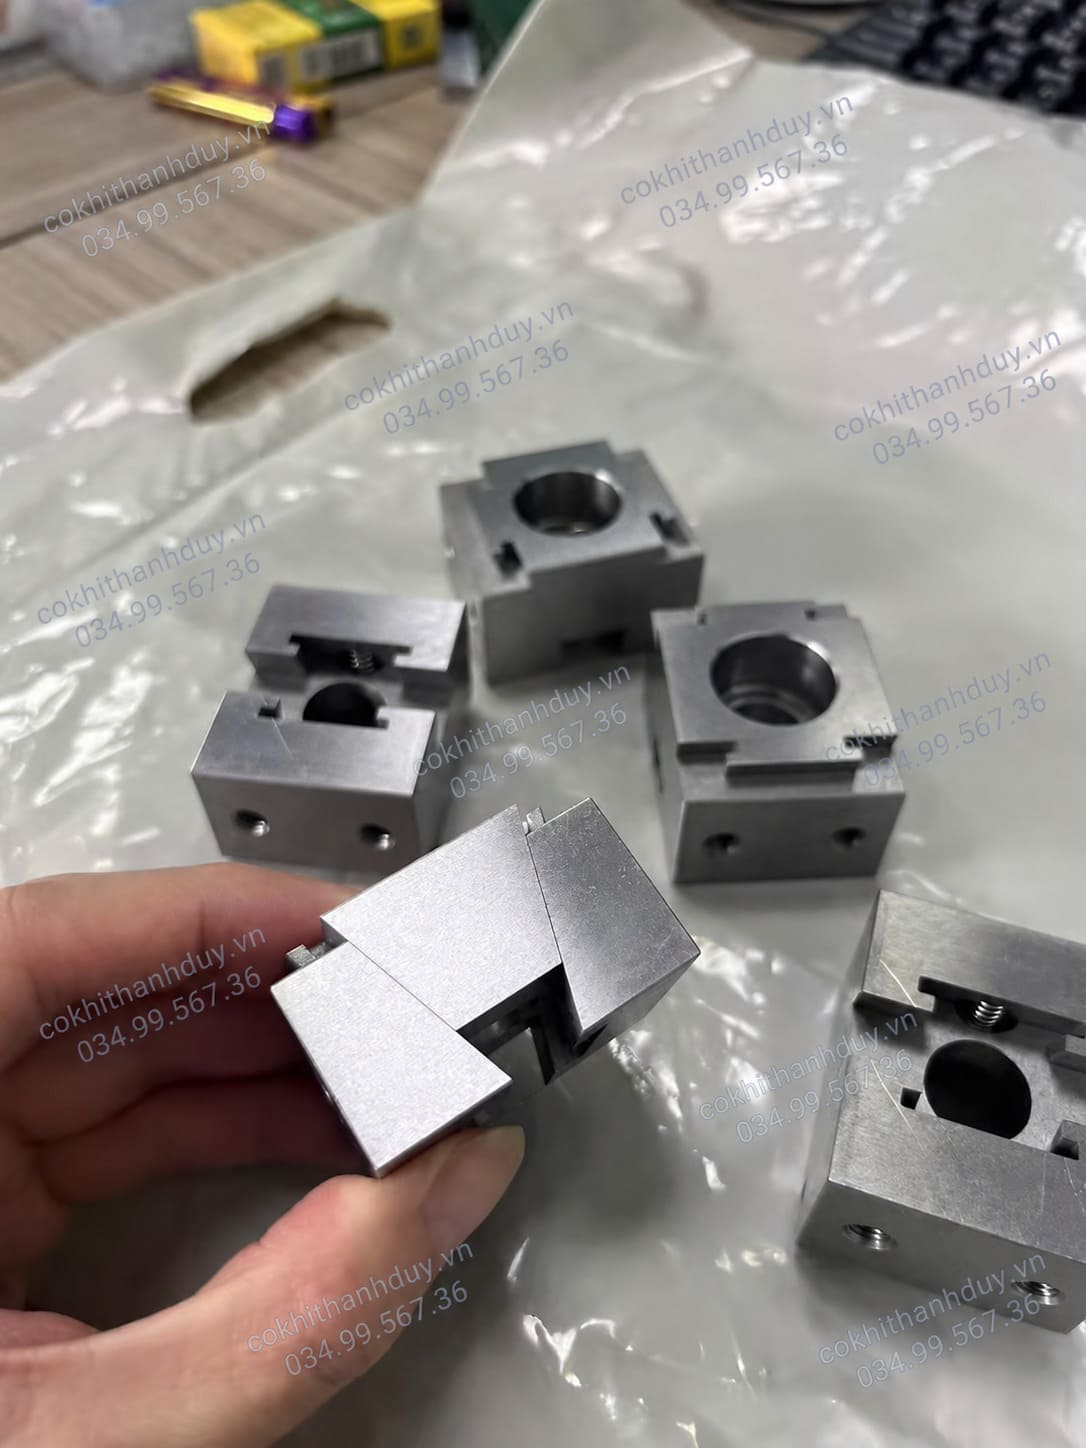


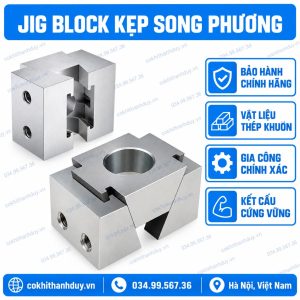
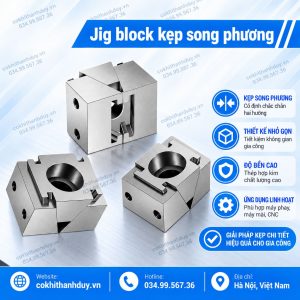

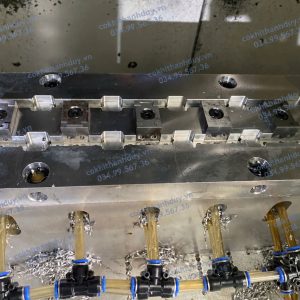

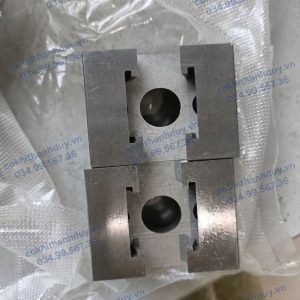
Jig Block Kẹp Song Phương M20 – Phạm Vi Kẹp 68–76mm
| Hạng mục | Chi tiết | Đơn vị |
|---|---|---|
| Tên sản phẩm | Jig Block Kẹp Song Phương M20 – Kẹp 68–76mm | |
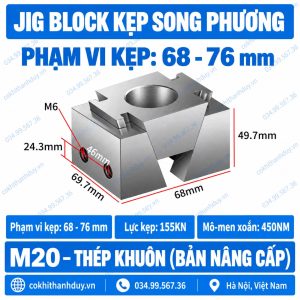
| Phạm vi kẹp | 68–76 | mm |
| Lực kẹp | 155 | kN |
| Mô-men siết | 450 | Nm |
| Vật liệu | Thép khuôn | |
| Kiểu kẹp | Song phương | |
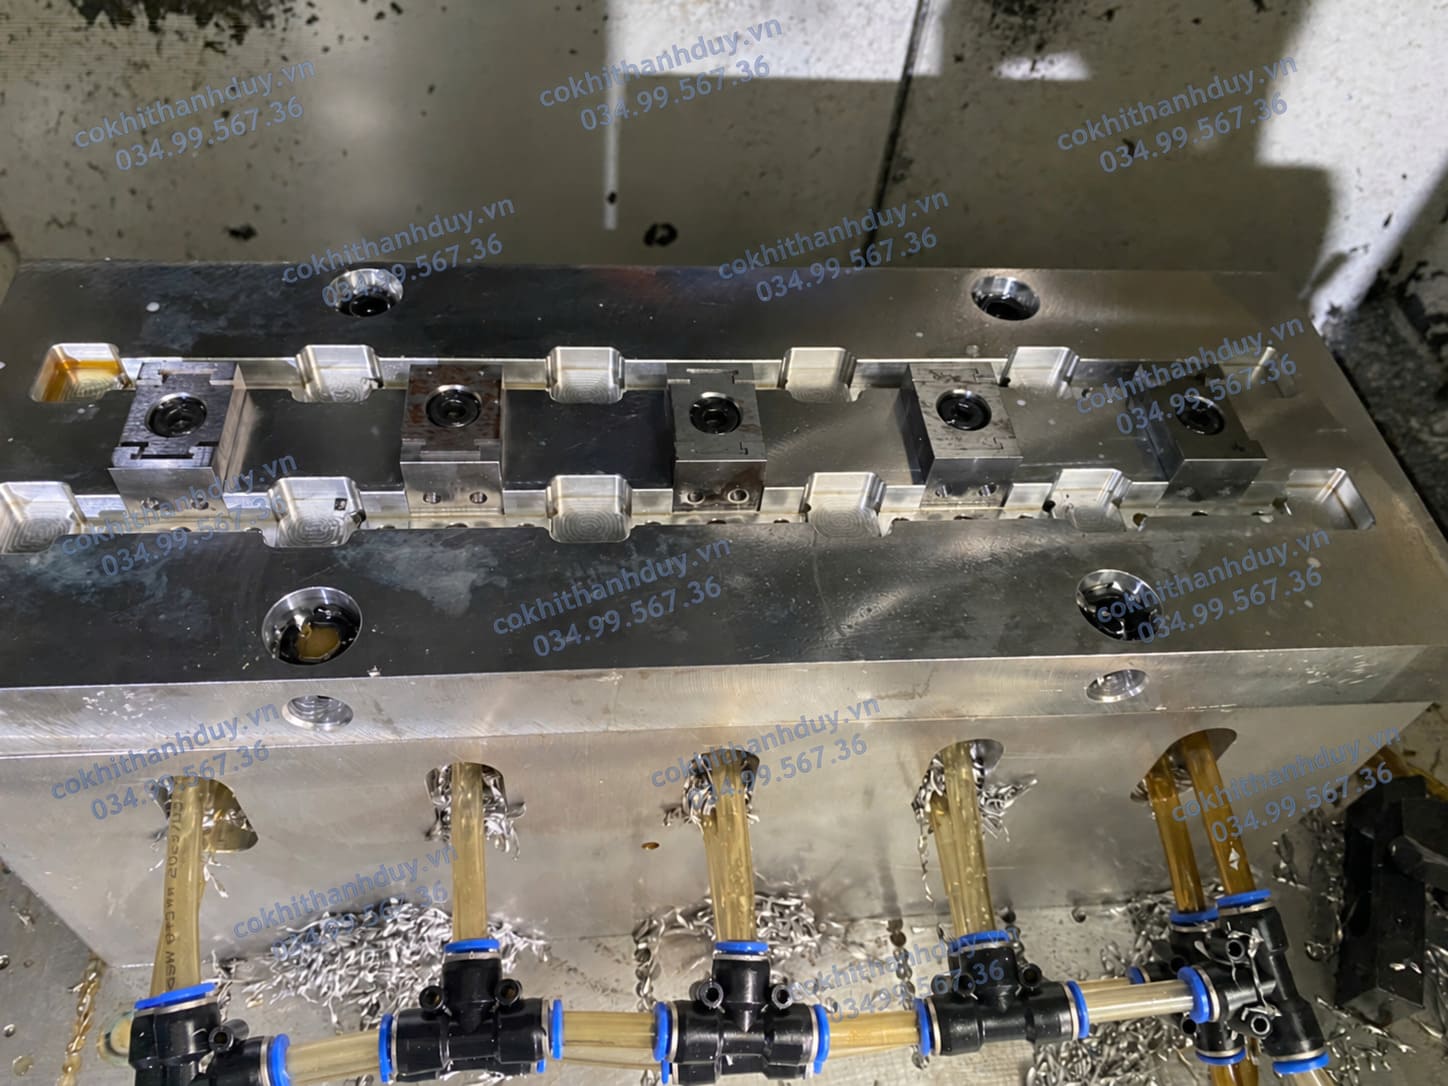
| Ứng dụng | Fixture CNC, phay, mài, khuôn, đồ gá nhiều phôi |
Jig Block Kẹp Song Phương M20 – Phạm Vi Kẹp 68–76mm
Giới thiệu sản phẩm
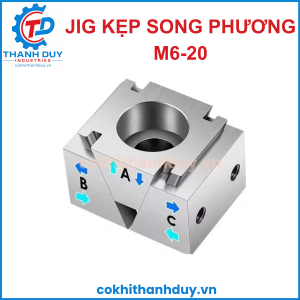
Jig Block Kẹp Song Phương M20 – Phạm Vi Kẹp 68–76mm là phiên bản kích thước lớn trong dòng jig block hai hướng, sử dụng cho các hệ đồ gá yêu cầu lực giữ rất cao, kẹp phôi kích thước lớn và tối ưu không gian fixture.
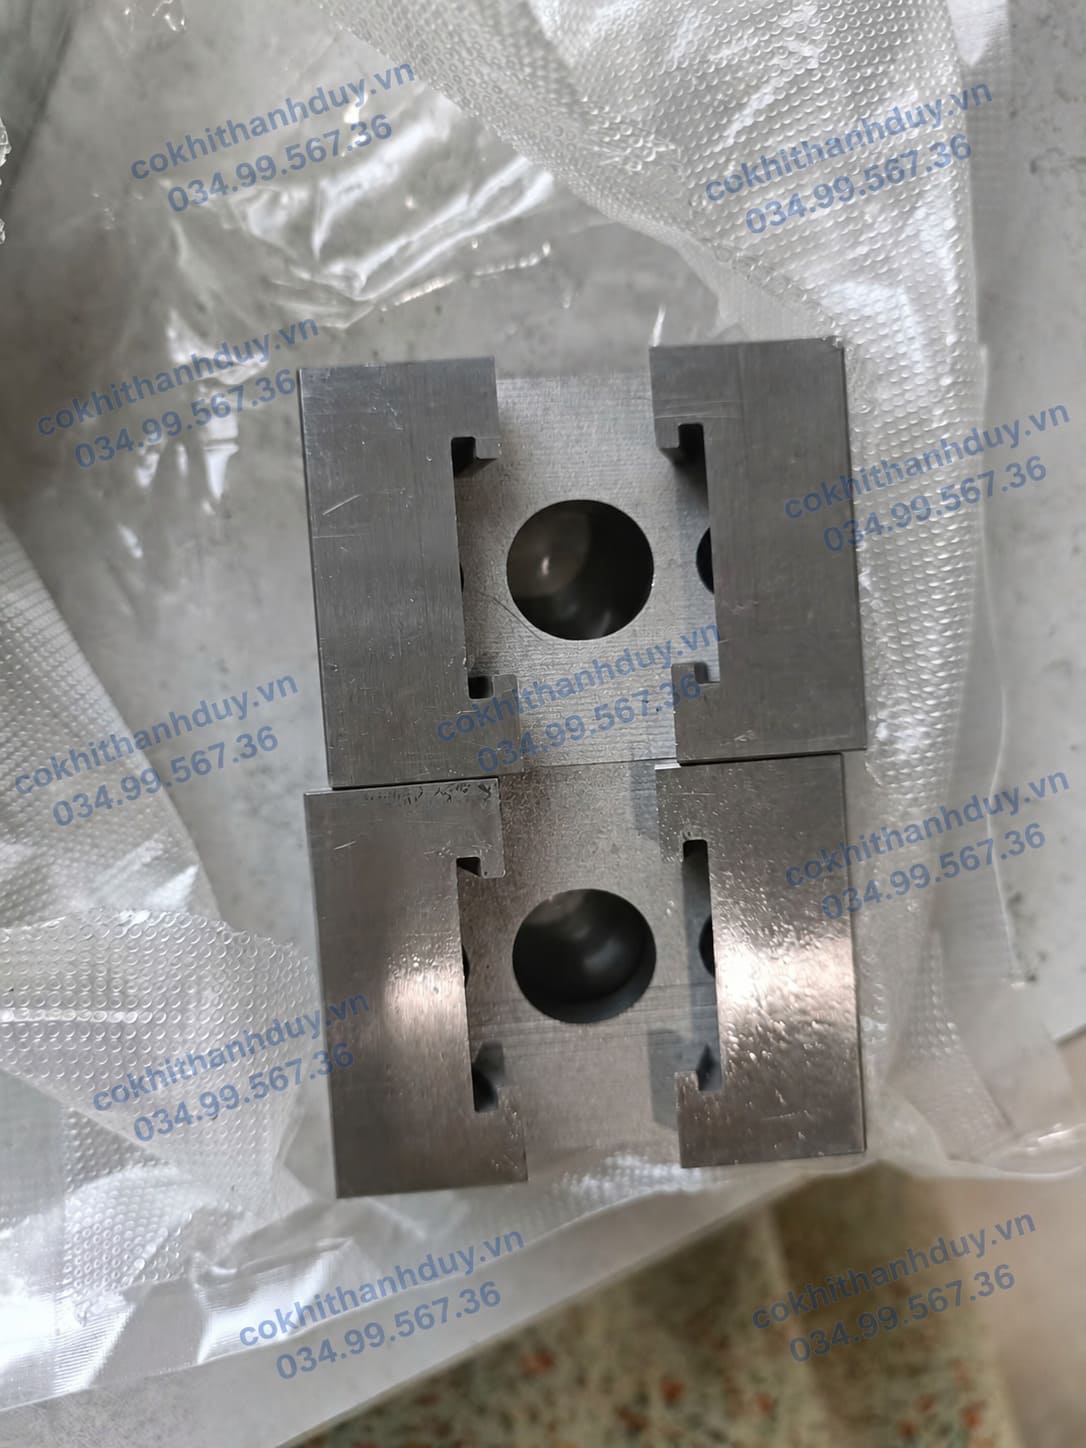
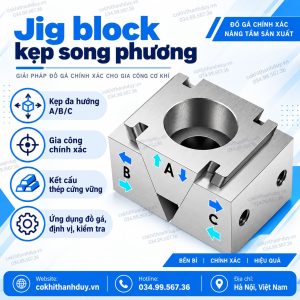
Phiên bản M20 có phạm vi kẹp 68–76mm, lực kẹp 155kN và mô-men siết 450Nm. Kết cấu thép khuôn bản nâng cấp kết hợp cơ cấu nêm giúp chuyển lực siết thành lực ép theo hai hướng, phù hợp với fixture CNC, đồ gá phay block thép, khuôn, chi tiết lớn và hệ gá nhiều phôi.
Chức năng kỹ thuật
Kiểm soát trượt phôi khi lực cắt tăng cao
Trong quá trình phay, chi tiết thường chịu lực theo phương tiến dao. Nếu lực giữ tại bề mặt gá không đủ, phôi có thể dịch chuyển dù chỉ vài phần trăm milimet và làm sai toàn bộ chuẩn gia công phía sau.
Với khả năng kẹp 155kN, M20 phù hợp với những fixture cần dự trữ lực lớn hơn khi gia công:
- block thép;
- thân khuôn;
- chi tiết dày;
- phay phá;
- phay rãnh sâu;
- cắt gián đoạn.
Điểm quan trọng không phải sử dụng tối đa 155kN trong mọi trường hợp, mà là có đủ năng lực dự trữ để lựa chọn mức lực phù hợp với từng phôi.
Kiểm soát xu hướng xoay phôi quanh điểm định vị
Khi dao làm việc lệch khỏi tâm chi tiết, lực cắt tạo ra mô-men làm phôi có xu hướng xoay.
Nếu fixture chỉ chống trượt nhưng không chống xoay tốt, phôi vẫn có thể dịch chuyển góc quanh chốt hoặc mặt chuẩn.
Với M20, vị trí block nên được bố trí sao cho lực ép tạo cánh tay đòn chống xoay đủ lớn.
Thay vì đặt block sát ngay tâm chi tiết, trong một số setup có thể bố trí điểm kẹp cách xa trục xoay dự kiến để tăng hiệu quả chống mô-men.
Tức là:
không chỉ cần lực lớn — cần đặt lực đúng vị trí.
Kiểm soát hiện tượng nhấc phôi khỏi mặt chuẩn
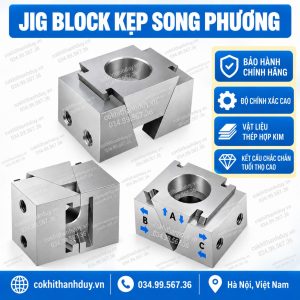
Một số nguyên công tạo thành phần lực hướng lên trên, đặc biệt khi:
- phay vai;
- dao vào vật liệu theo phương lệch;
- phôi có điểm tỳ hẹp;
- vùng cắt nằm cao hơn mặt gá.
Nếu phôi bị nhấc khỏi mặt chuẩn dù rất nhỏ, độ sâu cắt và độ song song có thể thay đổi.
Khi thiết kế fixture cho M20, nên đảm bảo lực kẹp không chỉ chống trượt ngang mà còn giúp duy trì phôi áp sát:
- mặt đỡ;
- parallel;
- support block;
- chuẩn đáy.
Khi cần, nên bổ sung support thay vì chỉ tăng thêm lực kẹp ngang.
Phân biệt lực giữ phôi và lực làm biến dạng phôi
M20 có lực kẹp rất lớn, vì vậy đây là điểm cần kiểm soát kỹ hơn các phiên bản nhỏ.
Một phôi thép đặc có thể chịu tải cao, nhưng một chi tiết:
- thành mỏng;
- rỗng;
- bằng nhôm;
- có vùng kẹp hẹp
có thể biến dạng trước khi đạt tới giới hạn của block.
Khi đó, lực kẹp lớn không còn tạo thêm độ chính xác mà có thể gây:
kẹp → phôi biến dạng → gia công đạt kích thước khi đang gá → nhả lực → phôi hồi lại.
Vì vậy với M20 nên xác định lực cần thiết, không mặc định dùng lực tối đa.
Bề rộng vùng tiếp xúc phải tương xứng với lực kẹp

Áp suất thực tế tại vùng gá phụ thuộc cả lực kẹp và diện tích tiếp xúc.
Nếu lực 155kN được truyền qua một vùng quá nhỏ, áp suất cục bộ có thể tăng rất cao.
Giải pháp kỹ thuật có thể là:
- tăng diện tích pad tiếp xúc;
- dùng má đệm;
- bổ sung block trung gian;
- chuyển điểm kẹp sang vùng phôi dày hơn.
Một fixture tốt không chỉ “kẹp được”, mà phải phân phối lực hợp lý lên chi tiết.
Mô-men 450Nm phù hợp với quy trình siết có kiểm soát
M20 có mô-men siết 450Nm, do đó nên xem thao tác siết là một bước công nghệ có kiểm soát.
Trong sản xuất lặp lại có thể chuẩn hóa theo quy trình:
đặt phôi → xác nhận mặt chuẩn → siết sơ bộ → kiểm tra → siết tới giá trị yêu cầu.
Điều này giúp hạn chế tình trạng:
- mỗi người siết một mức;
- một ổ phôi quá chặt;
- ổ bên cạnh lại quá lỏng;
- kết quả gá thay đổi giữa các ca.
Với fixture nhiều M20, kiểm soát mô-men giúp duy trì điều kiện gá ổn định hơn.
Kẹp song phương giúp một block kiểm soát hai phía
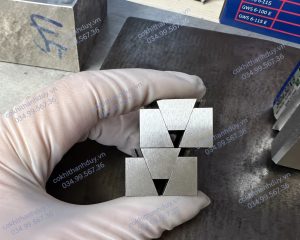
Cấu trúc đặc trưng của M20 cho phép bố trí:
Phôi trái ← M20 → Phôi phải
Một block có thể tạo lực sang hai vùng đối diện.
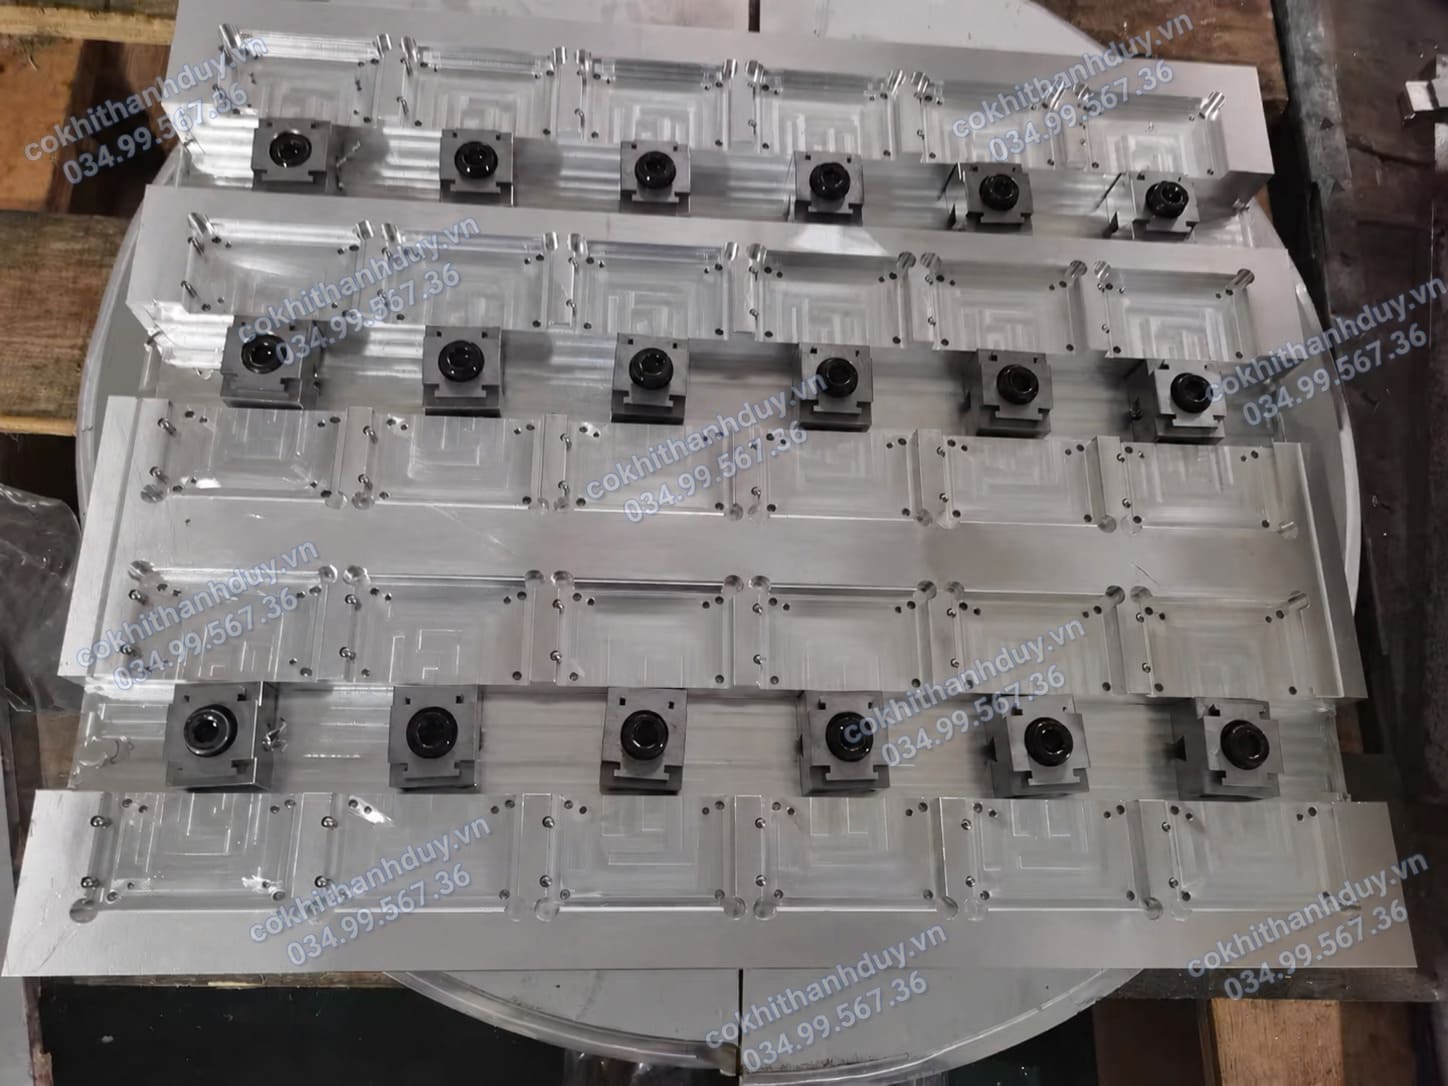
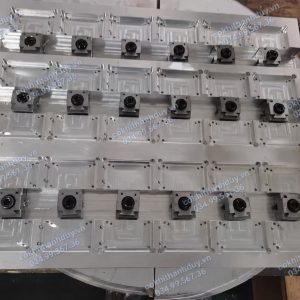
Điều này đặc biệt hữu ích khi thiết kế fixture theo hàng, vì có thể giảm số cơ cấu kẹp độc lập.
Ví dụ thay vì dùng:
2 phôi + 2 cơ cấu kẹp
có thể thiết kế:
2 phôi + 1 jig block ở giữa
nếu hình học phôi và layout fixture phù hợp.
Hai phía phải có kích thước làm việc tương đối đồng đều
Ưu điểm kẹp hai hướng cũng tạo ra một yêu cầu kỹ thuật.
Nếu phôi bên trái và bên phải chênh lệch kích thước lớn, một phía có thể tiếp xúc trước và làm cơ cấu mất cân bằng.
Vì vậy khi dùng M20 cho fixture sản xuất hàng loạt nên kiểm soát:
- kích thước phôi thô;
- ba via;
- độ dày;
- mặt chuẩn;
- vị trí đặt phôi.
Đây là lý do jig block rất phù hợp với sản xuất lặp lại, nơi kích thước đầu vào đã được kiểm soát.
Phạm vi 68–76mm phù hợp với nhóm chi tiết kích thước lớn hơn

So với M16 58–65mm, M20 chuyển sang dải kẹp 68–76mm.
Mức này phù hợp hơn với:
- block kích thước lớn;
- phôi khuôn;
- chi tiết máy có bề rộng vùng gá lớn;
- fixture tải cao.
Dải làm việc 8mm vẫn giữ đặc tính của jig chuyên dụng: không cần hành trình dài nhưng tập trung vào vùng kích thước cụ thể.
Thân 68 × 69.7 × 49.7mm phù hợp với fixture tải lớn
M20 lớn hơn đáng kể so với các mã trước.
Điều này có hai mặt.
Ưu điểm:
- kết cấu lớn hơn;
- phù hợp vùng phôi lớn hơn;
- khả năng tạo lực cao hơn.
Điểm cần tính:
- chiếm nhiều diện tích plate hơn;
- khoảng cách giữa phôi phải lớn hơn;
- cần kiểm tra đường chạy holder kỹ hơn.
Do đó M20 phù hợp khi ưu tiên khả năng chịu tải và phôi lớn hơn mật độ block tối đa.
Khoảng cách giữa các phôi phải tính theo cả dao và holder
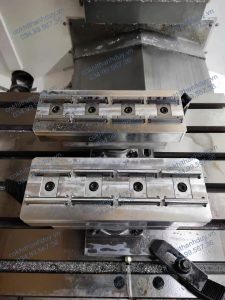
Khi thiết kế fixture, khoảng hở không nên chỉ dựa vào kích thước block.
Phải kiểm tra toàn bộ:
phôi + jig + dao + holder + đường chạy máy.
Có trường hợp dao đủ nhỏ để đi qua nhưng holder lại va vào M20.
Do đó nên đưa mô hình jig block vào CAM hoặc kiểm tra vùng an toàn trước khi chạy chương trình.
M20 có thể dùng làm điểm kẹp chính của fixture
Trong một fixture lớn, không nhất thiết mọi vị trí đều phải dùng block 155kN.
Một cấu hình hợp lý có thể gồm:
- M20 tại vùng tải cao;
- block nhỏ hơn ở vùng hỗ trợ;
- support tại điểm chống võng;
- locator pin tại điểm định vị.
M20 lúc này đảm nhiệm vai trò điểm lực chính, trong khi các phần tử còn lại kiểm soát vị trí và hình học.
Cách bố trí này thường hiệu quả hơn sử dụng M20 ở tất cả các vị trí.
Ren M6 hỗ trợ cố định nhưng không nên là đường chịu tải duy nhất
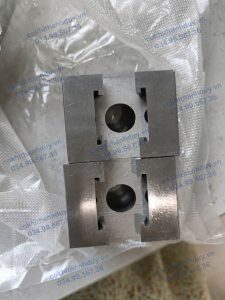
Hai vị trí ren M6 giúp tích hợp M20 vào fixture.
Tuy nhiên với lực kẹp 155kN, tải chính nên được truyền qua các bề mặt cơ khí như:
- pocket;
- vai;
- bậc;
- mặt tựa;
- chốt.
Vít nên ưu tiên nhiệm vụ giữ block đúng vị trí.
Nếu toàn bộ tải ngang chỉ đi qua vít, liên kết có thể trở thành điểm yếu của fixture trước khi jig đạt khả năng làm việc của nó.
Plate gá phải đủ cứng để không bị biến dạng dưới tải
Một jig rất mạnh đặt trên một plate quá mỏng sẽ không tạo thành một fixture mạnh.
Khi dùng M20 cần xem xét:
- chiều dày plate;
- khoảng cách điểm bắt bàn;
- vị trí block;
- kích thước pocket;
- phần vật liệu còn lại sau gia công plate.
Nếu plate cong, chuẩn phôi cũng có thể thay đổi.
Đây là lý do thiết kế fixture phải tính cả độ cứng tổng thể, không chỉ lực của từng block.
Mua Jig Block Kẹp Song Phương M20 – Phạm Vi Kẹp 68–76mm ở đâu?

Khách hàng có nhu cầu mua Jig Block Kẹp Song Phương M20 – Phạm Vi Kẹp 68–76mm có thể liên hệ Cơ Khí Thanh Duy để được tư vấn lựa chọn theo kích thước phôi, tải gia công và cấu trúc fixture.
Với bản M20 có lực kẹp 155kN, nên xác định trước vị trí chuẩn, plate gá, vật liệu phôi và hướng lực cắt để bố trí block phù hợp, đặc biệt khi sử dụng nhiều jig trên cùng một hệ gá.
Tham khảo thêm 1 số sản phẩm Jig Kẹp khác của chúng tôi:
- Jig Block Kẹp Song Phương M6 – Phạm Vi Kẹp 26.5–30.5mm
- Jig Block Kẹp Song Phương M10 – Phạm Vi Kẹp 37–42mm
- Jig Block Kẹp Song Phương M14 – Phạm Vi Kẹp 47–52.5mm
- Jig Block Kẹp Song Phương M16 – Phạm Vi Kẹp 58–65mm
Có thể bạn cũng quan tâm:
- Khối Chuẩn Granite 800x800x80mm Cấp 000 – Chuẩn Mặt Lớn Cho Rà Máy, Nghiệm Thu Đồ Gá QC Chính Xác
- Khối Chuẩn Granite 500x100x50mm Cấp 000 – Chuẩn Cạnh Dài Cho Rà Song Song, Ray Dẫn Hướng & Đồ Gá Chính Xác
Thông tin liên hệ:
CÔNG TY TNHH THANH DUY INDUSTRIES
Website: cokhithanhduy.vn
Hotline/Zalo 1: 034.99.567.36
Hotline/Zalo 2: 0918.418.509
Email: info@cokhithanhduy.vn
Địa chỉ: Thôn Sở Hạ, xã Hồng Vân, thành phố Hà Nội, Việt Nam
THÔNG SỐ KỸ THUẬT
| Hạng mục | Chi tiết | Đơn vị |
|---|---|---|
| Tên sản phẩm | Jig Block Kẹp Song Phương M20 – Phạm Vi Kẹp 68–76mm | |
| Phiên bản | M20 – thép khuôn, bản nâng cấp | |
| Phạm vi kẹp | 68–76 | mm |
| Lực kẹp | 155 | kN |
| Mô-men siết | 450 | Nm |
| Chiều dài thân | 68 | mm |
| Chiều rộng thân | 69.7 | mm |
| Chiều cao thân | 49.7 | mm |
| Ren bên thân | M6 | |
| Khoảng cách hai vị trí lỗ | 46 | mm |
| Vị trí tâm lỗ | 24.3 | mm |
| Kiểu kẹp | Kẹp song phương | |
| Vật liệu | Thép khuôn | |
| Ứng dụng | Fixture CNC, phay, mài, khuôn, đồ gá nhiều phôi |