 0349956736
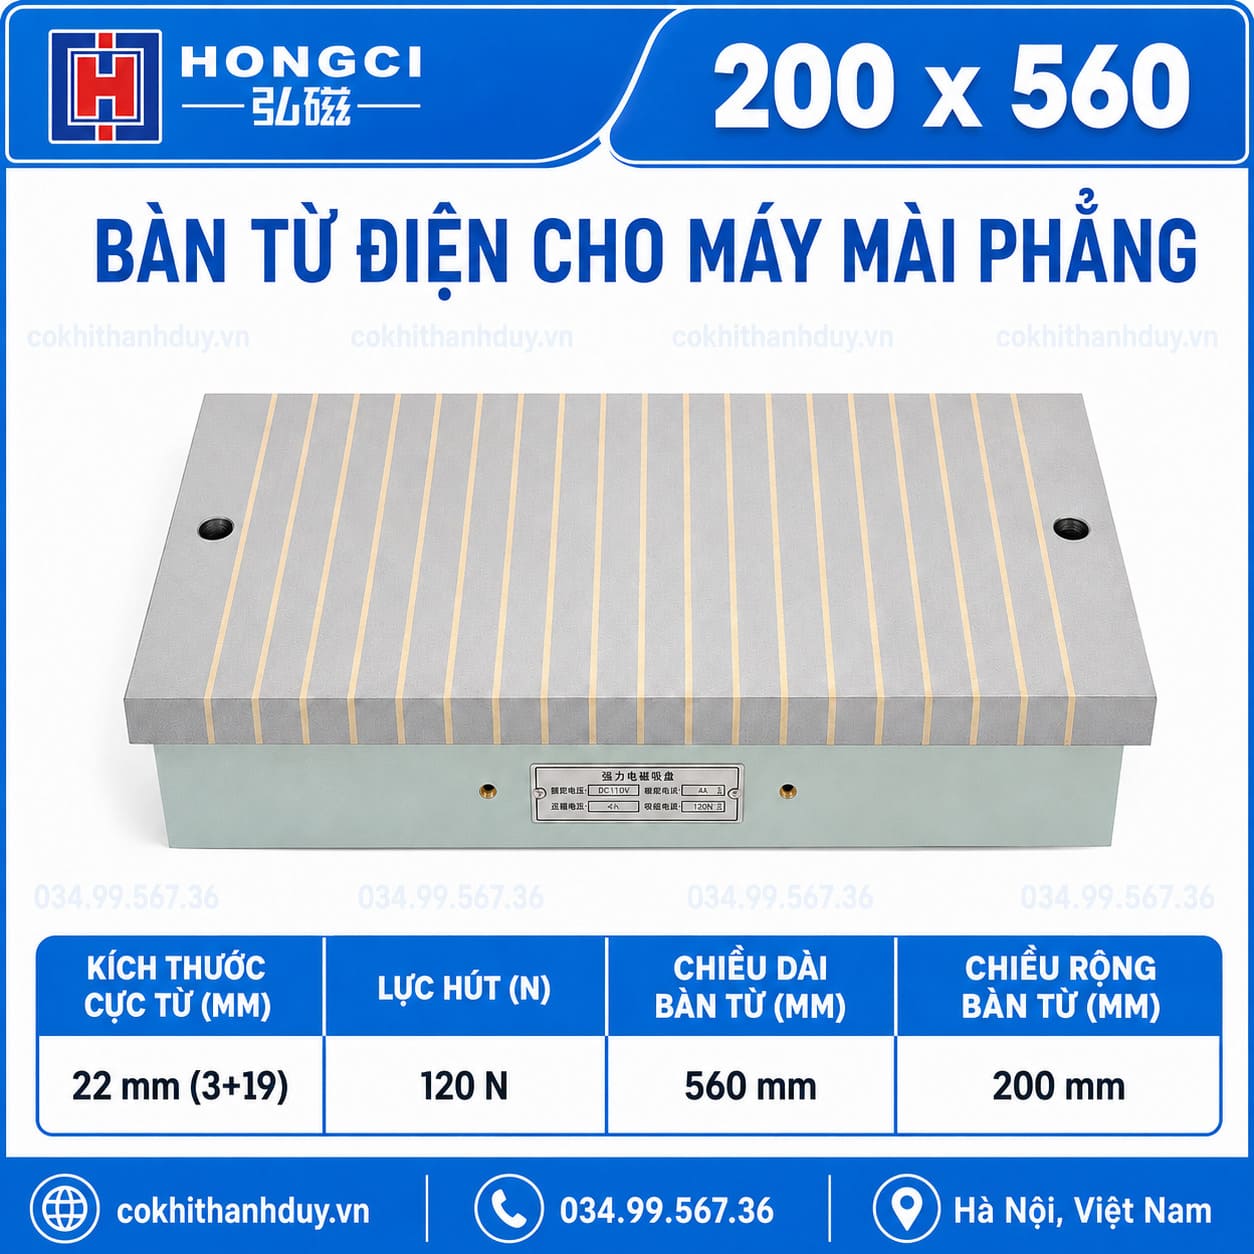





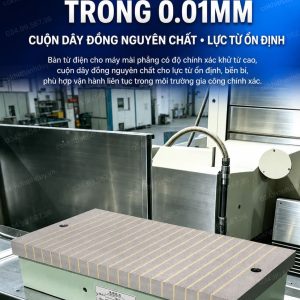
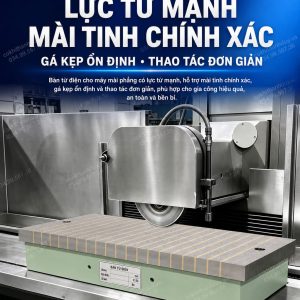
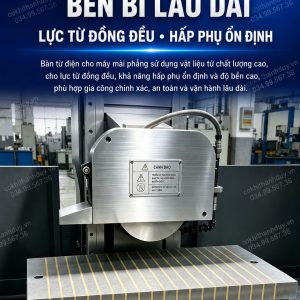
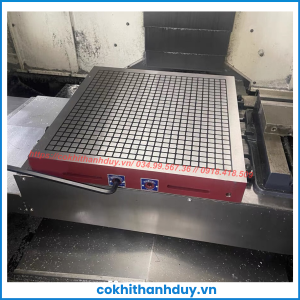
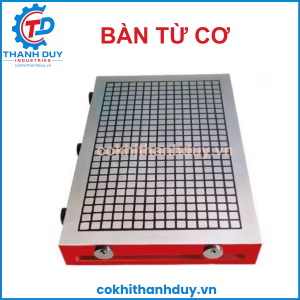
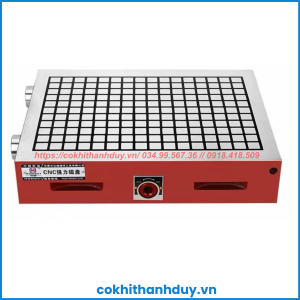
Bàn Từ Điện Mài Phẳng Hongci 200×560 – Ổn Định Chuẩn Gá Trên Hành Trình Dài
| THÔNG SỐ | CHI TIẾT |
|---|---|
| Sản phẩm | Bàn từ điện cho máy mài phẳng |
| Kích thước | 200 × 560mm |
| Kích thước cực từ | 22mm (3+19) |
| Lực hút | 120N |
| Kiểu bàn | Dạng chữ nhật |
| Xuất xứ | Trung Quốc |
| Thương hiệu | Hongci |
| Ứng dụng | Gá chi tiết dạng thanh, tấm thép và phôi dài trên máy mài phẳng |
| Điểm nổi bật | Mặt gá dài 560mm hỗ trợ kiểm soát trạng thái tiếp xúc, sai lệch đầu–cuối và độ song song trên các chi tiết có tỷ lệ chiều dài lớn |
Bàn Từ Điện Mài Phẳng 200×560 – Ổn Định Chuẩn Gá Trên Hành Trình Dài
Bàn từ điện cho máy mài phẳng Hongci 200×560mm là giải pháp gá phôi bằng lực từ, phù hợp với các chi tiết thép, tấm dài và phôi có yêu cầu cao về độ phẳng, độ song song trong quá trình mài.

Với mặt bàn dài 560mm, hệ cực từ 22mm (3+19) và kết cấu chuyên dụng cho máy mài phẳng, sản phẩm giúp duy trì vùng tiếp xúc ổn định trên chiều dài lớn, giảm sự phụ thuộc vào cơ cấu kẹp cơ khí và hỗ trợ kiểm soát sai lệch hình học trong suốt hành trình mài.
Chức năng kỹ thuật của bàn từ điện 200×560mm
1. Kiểm soát sai lệch độ dốc theo chiều dài phôi


Với chi tiết dài, sai số thường không chỉ thể hiện ở độ phẳng tổng thể mà còn có thể xuất hiện dạng mặt bị dốc nhẹ từ đầu này sang đầu kia.
Nguyên nhân có thể đến từ:
- mặt bàn từ chưa song song tốt với chuyển động bàn máy;
- đáy phôi tiếp xúc không đồng đều;
- một đầu phôi có ba via hoặc điểm cao;
- lực giữ hữu hiệu giữa hai đầu khác nhau.
Với mặt gá dài 560mm, bàn từ cho phép toàn bộ đáy chi tiết được đặt trên cùng một chuẩn gá liên tục. Tuy nhiên, trước khi mài cần kiểm tra độ tiếp xúc ở đầu – giữa – cuối phôi, đặc biệt với các chi tiết có yêu cầu độ song song cao.
Nói cách khác, bản 560mm không chỉ “gá được phôi dài”, mà còn giúp tạo điều kiện để kiểm soát sai số hình học trên một chiều dài lớn hơn.
2. Hạn chế thay đổi trạng thái gá khi đá đi qua toàn hành trình
Trong quá trình mài, vị trí tiếp xúc giữa đá và phôi liên tục dịch chuyển theo hành trình bàn.
Ở đầu hành trình, lực mài tác động gần đầu phôi.
Ở giữa hành trình, tải chuyển về vùng trung tâm.
Sau đó tiếp tục chuyển sang đầu còn lại.
Với phôi dài, đồ gá phải duy trì trạng thái ổn định trong toàn bộ quá trình này.
Bàn từ 200×560mm tạo vùng giữ kéo dài theo phôi, giúp giảm sự khác biệt quá lớn giữa:
vùng đang được gia công và vùng đang tham gia giữ phôi.
Đây là một yếu tố quan trọng khi mài các chi tiết dài có yêu cầu chất lượng bề mặt đồng đều.
3. Kiểm soát hiện tượng “đầu mài ăn nhiều – giữa mài ít”
Nếu phôi dài không nằm ổn định trên toàn mặt gá, lượng vật liệu bị lấy đi ở đầu và giữa chi tiết có thể không đồng đều.
Ví dụ:
- giữa phôi tiếp xúc tốt;
- một đầu phôi hở nhẹ;
- khi đá đi qua đầu đó, trạng thái chịu lực thay đổi;
- kết quả có thể xuất hiện chênh lệch lượng mài.
Trong trường hợp này, tăng lực hút chưa chắc giải quyết được vấn đề.
Cần kiểm tra trước:
- độ phẳng đáy phôi;
- ba via;
- phoi kẹt;
- độ cong theo chiều dài;
- độ song song của mặt bàn từ;
- hành trình vượt đá ở hai đầu.
Đây là lý do trạng thái tiếp xúc quan trọng không kém lực hút.
4. Bước cực 22mm ảnh hưởng tới độ liên tục của mạch từ
Hệ cực từ 22mm (3+19) tạo các vùng cực lặp lại trên toàn chiều dài bàn.
Khi phôi được đặt lên, hiệu quả giữ phụ thuộc vào việc mặt đáy chi tiết có giao cắt đủ các cực từ để hình thành mạch từ ổn định hay không.
Đối với phôi:
- dài nhưng rất hẹp;
- dạng thanh;
- có nhiều rãnh ở đáy;
- có vùng rỗng lớn;
khả năng tiếp xúc thực tế với cực từ có thể thấp hơn so với một tấm thép đặc có cùng chiều dài.
Vì vậy khi chọn bàn từ, không nên chỉ so kích thước 200×560 với kích thước bao ngoài của phôi. Cần xem cả hình dạng mặt đáy.
Một góc kỹ thuật quan trọng: sai số mặt bàn từ có thể truyền sang chi tiết

Trong mài phẳng, bàn từ nằm trực tiếp trong chuỗi truyền chuẩn:
bàn máy → đáy bàn từ → mặt bàn từ → mặt chuẩn của phôi → mặt cần mài.
Nếu mặt bàn từ có sai lệch độ phẳng hoặc không song song với chuyển động máy, sai số này có thể biểu hiện trên chi tiết.
Với chiều dài 560mm, sai lệch nhỏ theo một đơn vị chiều dài có thể trở nên rõ hơn khi xét trên toàn chiều dài.
Do đó sau khi lắp bàn từ, đặc biệt với máy yêu cầu độ chính xác cao, cần chú ý:
- độ phẳng mặt bàn;
- độ song song theo chiều dọc;
- độ song song theo chiều ngang;
- tình trạng tiếp xúc giữa bàn từ và bàn máy.
Phôi dài có thể xuất hiện sai số nhiệt như thế nào?
Mài sinh nhiệt tại vùng tiếp xúc giữa đá và chi tiết.
Với phôi dài, nhiệt có thể không phân bố hoàn toàn đồng đều trên toàn bộ 560mm, đặc biệt khi:
- lượng mài lớn;
- tưới nguội không đồng đều;
- đá mài bị cùn;
- số lượt mài nhiều;
- tốc độ bàn hoặc chiều sâu cắt không phù hợp.
Khi một vùng nóng hơn vùng khác, chi tiết có thể giãn nở không đồng đều trong lúc đang được gá.
Sau khi nguội, kích thước hoặc độ phẳng có thể thay đổi.
Vì vậy với chi tiết dài yêu cầu chính xác cao, cần kiểm soát cả nhiệt mài, không chỉ lực giữ của bàn từ.
Một vấn đề thường bị bỏ qua: hành trình vượt đá ở hai đầu phôi
Với chi tiết dài gần bằng chiều dài bàn, không nên chỉ kiểm tra “phôi có nằm vừa bàn không”.
Đá mài thường cần chạy vượt qua đầu phôi một khoảng phù hợp để quá trình mài ổn định.
Nếu hành trình bị giới hạn quá sát:
- đầu chi tiết có thể nhận lượng mài khác vùng giữa;
- thời gian tiếp xúc đá thay đổi;
- chất lượng bề mặt hai đầu có thể khác nhau.
Vì vậy khi chọn bàn 200×560mm phải xét đồng thời:
chiều dài phôi + chiều rộng đá + hành trình bàn máy + khoảng vượt đá.
Đây là cách đánh giá đúng hơn so với chỉ lấy “560mm trừ chiều dài phôi”.
Mua bàn từ điện mài phẳng 200×560mm ở đâu?
Khách hàng lựa chọn bàn từ 200×560mm nên cung cấp thêm kích thước phôi thực tế, đặc biệt là chiều dài – chiều rộng – chiều dày, vì cùng dài 500mm nhưng một thanh mỏng và một plate dày có yêu cầu gá hoàn toàn khác nhau.
Cơ Khí Thanh Duy cung cấp bàn từ điện Hongci và hỗ trợ tư vấn lựa chọn theo máy mài và chi tiết thực tế.
Tham khảo thêm 1 số Bàn từ khác của chúng tôi:
- Bàn Từ Điện Máy Mài Phẳng 200×450mm – Giữ Phôi Ổn Định, Tối Ưu Độ Phẳng
- Bàn Từ Điện Mài Phẳng Hongci 200×500 – Giữ Chuẩn Phôi Dài, Ổn Định Đường Mài
Có thể bạn cũng quan tâm:
- Bàn Map Grade 00 (2000x2000x200mm) – Chuyên Kiểm Tra Khuôn Và Bệ Máy
- Bàn Map Grade 00 3000x1500x200mm – Dòng 3 Mét Cao Cấp Cho Nhà Máy
Thông tin liên hệ:
CÔNG TY TNHH THANH DUY INDUSTRIES
Website: cokhithanhduy.vn
Hotline/Zalo 1: 034.99.567.36
Hotline/Zalo 2: 0918.418.509
Email: info@cokhithanhduy.vn
Địa chỉ: Thôn Sở Hạ, xã Hồng Vân, thành phố Hà Nội, Việt Nam
THÔNG SỐ KỸ THUẬT
| Hạng mục | Chi tiết | Đơn vị |
|---|---|---|
| Tên sản phẩm | Bàn từ điện cho máy mài phẳng | |
| Kích thước danh nghĩa | 200 × 560 | mm |
| Chiều rộng bàn từ | 200 | mm |
| Chiều dài bàn từ | 560 | mm |
| Kích thước cực từ | 22 (3+19) | mm |
| Lực hút | 120 | N |
| Kiểu bàn từ | Dạng chữ nhật | |
| Ứng dụng | Gá phôi có tính từ trên máy mài phẳng | |
| Xuất xứ | Trung Quốc | |
| Thương hiệu | Hongci |